

 2026-10-29 14:01:51
 浏览次数: 次
 返回列表
服务热线:
17707127857
地址:湖北省孝感市孝南区长兴路广场工业园
手机:17707127857
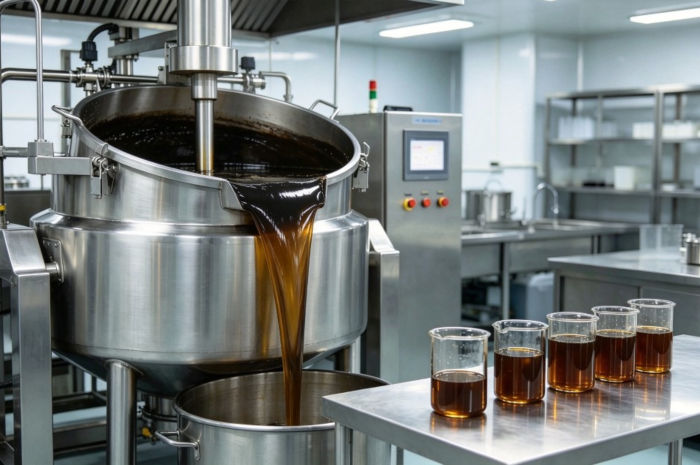
膏滋代工项目中,收膏是决定成品品质的最后一道关口,也是最容易在批次之间产生差异的环节。同一张配方,样品和大货的稠度、色泽、口感出现偏差,追溯回去,问题往往不在配方本身,而在收膏时“停火”的那一刻——早了,膏体稀薄、含水量偏高,货架期内易出花霉变;晚了,糖分焦化、膏体发苦,整锅报废。
膏滋OEM项目的质量管控,核心不在于争论“挂旗”还是“滴水成珠”哪个更准,而在于把收膏终点的判断从单一的经验手感,转化为可测量、可复现的工艺参数。
收膏终点的判定:不能只靠一个指标
传统收膏判断依赖熬膏师的经验:“挂旗”看竹片挑起后膏体能否呈三角旗状垂落,“滴水成珠”看滴入清水后能否凝结不散。这两个标准直观有效,但依赖操作者当天的状态和手感,不同师傅之间、同一师傅不同批次之间,都可能出现判断漂移。
行业研究已经为收膏终点提供了可量化的参照。相对密度、含水量和动力黏度三项指标,被证实可以作为膏滋收膏工艺的质量控制依据。不同工艺方案给出的相对密度范围有所差异,有研究以1.20至1.40(90℃测定) 作为收膏密度的适宜区间,也有方案将终点设定在1.31(80℃测定)。糖度计读数在75—78°Bx时,膏滋的常温保存稳定性较为可靠。
单一指标都有局限:比重受温度影响大,糖度计读不出胶质类辅料带来的黏度差异,挂旗依赖竹片材质和挑起速度。代工端的做法是至少取两个相互印证的指标作为停火依据,而不是凭单一信号拍板。
火候与搅拌:焦化和返砂的两个源头
收膏阶段最频发的质量问题,一个是焦化,一个是返砂。
焦化的直接原因是局部过热。药液浓缩到后期黏度上升,流动性变差,靠近锅壁的膏体如果长时间得不到翻动,温度会持续爬升,糖分和胶质在高温下发生美拉德反应过度,产生焦糊味和深色斑点。控制焦化的关键不在“把火关小”这一句话,而在温度区间与搅拌动作的匹配。浓缩阶段通常以武火加速蒸发、文火收稠,有工艺方案将收膏阶段的温度控制在85至94℃之间,同时保持持续搅拌,避免底部沉积。搅拌不是“搅了就行”,转速和方向要保证整锅膏体形成循环,而不是只在局部打转。
返砂则是糖和药分离、糖结晶析出的现象,根源在于糖的前处理不到位。膏方用糖(冰糖、红糖、蜂蜜)如果未经充分炼制,含水量偏高或蔗糖未充分转化,入膏后在冷却和存放过程中就容易析出结晶,口感上表现为“砂粒感”。炼蜜环节的温控直接决定返砂风险:蜜液在105—110℃时黏度与含水量处于较优区间,超过118℃则部分活性成分受损。代工端的管控动作,是把炼蜜的含水量、糖度或加热时间作为入膏前的放行条件,不达标的辅料不进收膏锅。
批次一致性:收膏参数必须跟着锅体和物料走
一个容易被忽略的事实是:小试锅和大货锅的收膏参数不能直接套用。锅体大小不同,料层厚度和传热效率随之改变。小锅升温快、受热均匀,大锅靠近锅壁的料层和中心部位的温差可能达到十几度,同样的“85℃收膏”在大锅上执行,局部实际温度可能已经越过焦化临界点。
因此,膏滋OEM项目在放大生产时,收膏参数需要按锅体重新标定:蒸汽压力、搅拌转速、浓缩时间、停火时的相对密度与糖度读数,四个变量在大锅上确认一遍,再与样品做感官比对。行业实践中,近红外监测等手段已被用于将批次差异控制在较小范围内,但设备手段的前提是工艺参数本身已经被明确界定,而不是指望仪器去弥补一个模糊的终点判断。
膏滋收膏的质量管控,说到底是在“经验”和“数据”之间建立一条可执行的转换通道。传统标准(挂旗、滴水成珠)保留其作为感官复核的价值,相对密度、糖度、温度、搅拌参数则承担起批次间可复现的底线。康瑞生物在膏方代工项目中,将“挂旗”“滴水成珠”的传统标准转化为可量化的收膏终点指标,结合膏体相对密度与糖度计读数在特定区间内停火,同时保留熬膏师对膏体状态的感官复核,形成“设备数据+人工验核”的双重判定。收膏停火的那一秒,有人看数据,也有人看膏体——两者对上了,这一锅才算收得住。


