

 2026-10-31 14:14:53
 浏览次数: 次
 返回列表
服务热线:
17707127857
地址:湖北省孝感市孝南区长兴路广场工业园
手机:17707127857
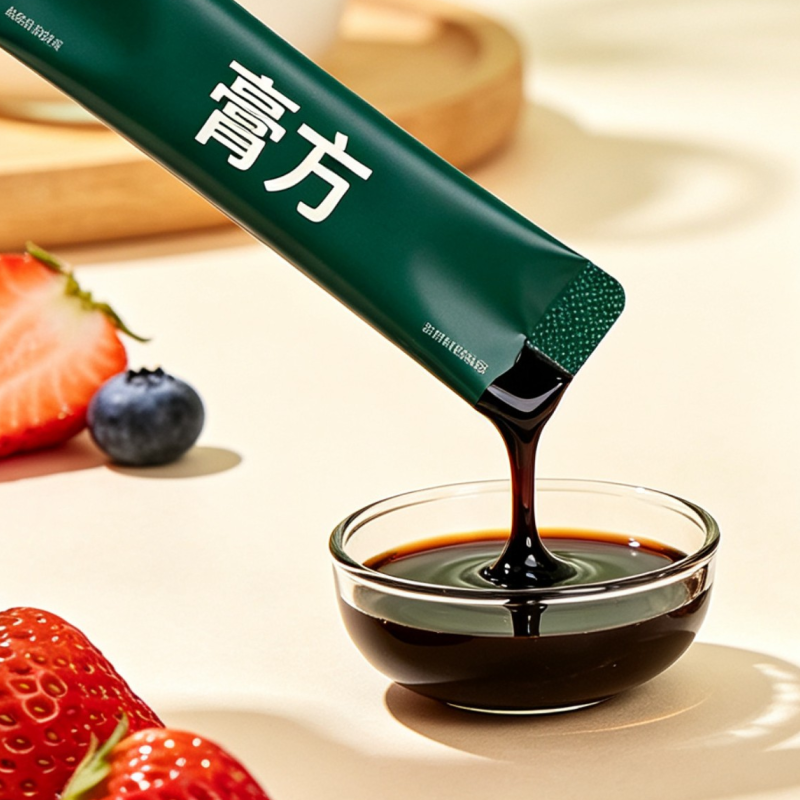
条装膏方的灌装精度,很少在设备说明书上出问题,它出在膏体本身。膏方是高黏度半流体,属于典型的非牛顿流体,黏度随剪切速率和温度变化而漂移。这意味着,同一锅膏体在管道里、在出料嘴处、在冷却后的条袋中,表现出来的“稠度”并不恒定。灌装机设定的计量行程是固定的,但每一刀切下去的实际装量,取决于膏体在那一瞬间的流动性状态。流动性的微小波动,会在10克至15克的小条装量上被直接放大为克重偏差。
条装膏方的灌装精度管控,本质上不是在“调机器”,而是在把膏体的流动性稳定在一个可重复的窗口内,再让计量系统去执行。
温度是流动性的第一变量,也是精度的前置条件
膏方的黏度对温度极其敏感。温度偏高,膏体变稀,灌装后冷却收缩,条袋里的实际净含量会低于设定值;温度偏低,流动性急剧下降,泵送阻力增大,灌装速度变慢甚至堵塞管路,单条克重开始出现无规律的波动。
行业实践中,膏滋灌装的适宜温度区间通常落在40℃至60℃之间,适当提高灌装温度至50℃至60℃可以有效降低黏度、减少拉丝和滴漏。但这个区间不能一刀切地套用。不同配方的膏体黏度基线不同,胶质含量高的品种和糖分占比高的品种,适用的保温温度并不一致。康瑞生物在便携条装膏方产线的温控校准中,采取的做法是按膏方品种的黏度特性分类设定保温温度区间,而不是用一个全局温度覆盖所有配方。灌装全程的膏体温度被维持在设定窗口内,流动性才有可预测的基线,计量系统面对的物料状态才是相对恒定的。
流动性不稳,计量精度就是空中楼阁
膏体流动性稳定之后,精度才轮到设备端来解决。条装膏方灌装常见的计量方式中,活塞式通过控制活塞行程实现定量,转子泵或螺杆式则适用于含颗粒或高黏度半流体。无论哪种方式,计量精度的兑现都依赖一个前提:进入计量腔的膏体密度和黏度是可重复的。
行业常见的条状膏方灌装误差在±1克至±2克区间。将误差进一步收窄,光靠提高活塞加工精度是不够的。康瑞生物在精度调试中同步做了三件事:稳定膏体保温温度、升级活塞计量模块、改进出料嘴的断料结构。活塞计量模块的升级提升的是单次灌装量的机械准确性;出料嘴结构的改进解决的是收尾断料时的拉丝和滴漏——膏体如果在封口区域残留,不仅污染封口影响密封强度,残留在嘴部的物料也会造成实际灌出量少于计量量,形成隐性误差。三项动作叠加,膏方条状灌装的误差被稳定控制在±0.5克以内,覆盖了枇杷秋梨膏、桑葚膏、山楂六物膏等不同黏度特性的品种。
配方端的适配性,决定了流动性管控有没有余地
设备与温控能解决的问题,是“在既定配方下把流动性稳住”。但如果配方本身就不适合条装灌装,温控和计量调得再精细,也只是在一个很窄的窗口里勉强维持。
收膏过老、胶质比例偏高的配方,流动性基线本身就低,泵送困难,强行灌装会导致单条克重误差显著放大;收膏过嫩、水分偏高的配方,灌装时容易飞溅污染封口,冷却后膏体收缩,净含量同样偏离设定值。康瑞生物在打样阶段会对配方做条装适配性测试,测定膏体的黏度、流动性和固形物含量,通过微调收膏比重或糖胶比例,把膏体调整到“不粘壁、不溢散”的可灌装区间。这一步做在前面,后续的温控和计量才有稳定的物料基础。
精度管控的终点,是品牌方不必为“每一克的去向”买单
条装膏方单条净含量通常在10克至15克之间,0.5克在消费者感知层面几乎不可分辨,但在品牌方的成本账本上,它是逐条累加的量级。以每批次10万条测算,灌装误差从±1.5克收窄至±0.5克,每条减少约1克的物料溢出,折算到膏方原料成本上是一笔可观的节约。更关键的是,克重标注与实际灌装量的一致性,直接关系到产品抽检中净含量项目的达标率,装量不足带来的客诉和下架风险,远高于物料本身的价差。
条装膏方的灌装精度,最终落在两个管控点的衔接上:温度把流动性稳在可灌装的窗口里,计量把每一刀的出料量锁在容差范围内。康瑞生物将这一逻辑嵌入条装膏方产线的日常运行,用稳定的流动性基线去兑现±0.5克的灌装精度,让条装膏方的“便携”不只体现在形态上,也体现在每一袋拆开时的克重确定性上。


